
Особенности технологии сварки алюминия и его сплавов
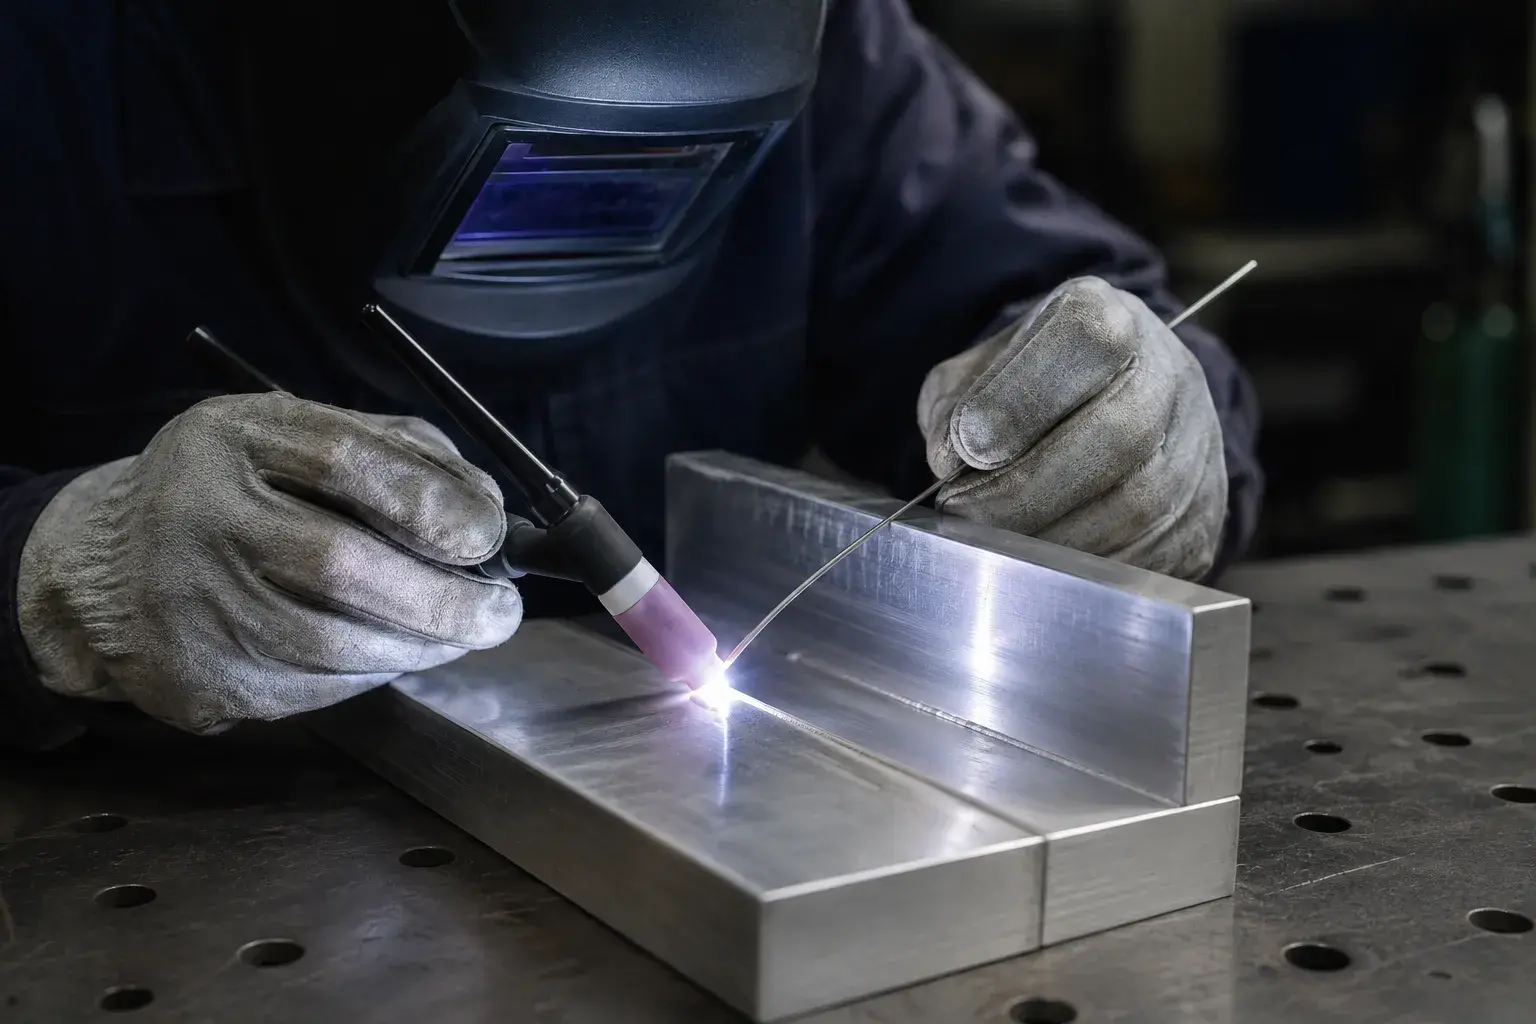
Алюминий и его сплавы применяются в авиации, судостроении, вагоностроении, строительстве и в упаковочной отрасли. Металл ценят за сочетание свойств, которые редко встречаются вместе: малый вес, достаточную прочность, стойкость к коррозии и эстетичный внешний вид. Коррозионная стойкость обеспечивается тонкой оксидной плёнкой, которая самопроизвольно образуется на поверхности и защищает металл от дальнейшего окисления — тем эффективнее, чем меньше в сплаве примесей. Благодаря нетоксичности алюминий разрешён к применению в пищевой промышленности.
По сравнению со сталью алюминиевые сплавы позволяют существенно облегчить конструкцию, однако их сварка технологически сложнее. Свариваемость зависит от целого набора факторов: наличия оксидной плёнки, химического состава сплава, теплопроводности, температуры плавления, плотности и коэффициента линейного расширения. Именно эти характеристики приводят к тому, что уровень сварочных деформаций у алюминиевых конструкций в полтора-два раза выше, чем у стальных.
Ниже разбираем, откуда берутся сложности, какие дефекты характерны для алюминиевых швов и какие технологические приёмы позволяют их избежать. Материал подготовлен специалистами завода «ПЕТРОКОН» — производителя прессованного алюминиевого профиля в Ленинградской области.
Почему алюминий сваривается сложнее стали
Разница в поведении алюминия и стали при сварке объясняется физическими свойствами металлов. Справочные значения для сравнения:
| Характеристика | Алюминий и сплавы 6xxx | Низкоуглеродистая сталь |
|---|---|---|
| Плотность, г/см³ | ≈ 2,70 | ≈ 7,85 |
| Температура плавления, °C | ≈ 660 | ≈ 1500 |
| Температура плавления оксида, °C | ≈ 2050 (Al2O3) | ≈ 1370 (FeO) |
| Теплопроводность, Вт/(м·К) | ≈ 200–235 | ≈ 50 |
| Коэффициент линейного расширения, 10−6 1/°C | ≈ 23,5 | ≈ 12 |
| Модуль упругости, ГПа | ≈ 70 | ≈ 210 |
Тугоплавкая оксидная плёнка
Главная особенность — оксид Al2O3, температура плавления которого примерно втрое выше температуры плавления самого алюминия. Основной металл уже расплавился, а плёнка сохраняется: она мешает сплавлению кромок и загрязняет металл шва неметаллическими включениями. Дополнительная сложность в том, что плёнка гигроскопична и восстанавливается на зачищенной поверхности практически мгновенно. Отсюда два обязательных требования: механическое удаление оксида непосредственно перед сваркой и надёжная защита сварочной ванны инертным газом.
Высокая теплопроводность
Алюминий отводит тепло от зоны сварки в четыре-пять раз быстрее стали. Из-за этого требуются более мощные источники нагрева, а при сварке массивных сечений — предварительный подогрев. Подогрев ведут в умеренном диапазоне (ориентировочно 100–150 °C для толстостенных элементов): перегрев термоупрочняемых сплавов серии 6xxx приводит к потере прочности в зоне термического влияния.
Провалы и вытекание металла
При нагреве прочность алюминия падает, а цвет металла при этом не меняется — визуально контролировать момент оплавления сложно. Возможны проваливание твёрдого металла в сварочную ванну и вытекание жидкого алюминия через корень шва из-за высокой жидкотекучести. Решение — применение подкладок (стальных, из нержавеющей стали или медных) и точный подбор погонной энергии.
Деформации и коробление
Сочетание высокого коэффициента линейного расширения и низкого модуля упругости даёт повышенную склонность к короблению: уровень сварочных деформаций в 1,5–2 раза выше, чем у стальных конструкций. На практике это компенсируют жёсткой фиксацией деталей в кондукторе, обратным ступенчатым порядком наложения швов и разбивкой длинных швов на участки.
Пористость
Растворимость водорода в жидком алюминии в десятки раз выше, чем в твёрдом. При кристаллизации избыточный водород не успевает выйти из ванны и остаётся в шве в виде пор, снижающих прочность и пластичность соединения. Источники водорода — влага на кромках, следы масел и смазок, оксидная плёнка, влажный защитный газ. Отсюда требование тщательной химической и механической подготовки поверхности.
Горячие трещины
Металл шва склонен к образованию трещин из-за грубой литой структуры и усадочных напряжений при затвердевании. Для сплавов серии 6xxx этот риск особенно велик при сварке без присадочного материала: соотношение магния и кремния в основном металле оказывается в наиболее «трещиночувствительном» диапазоне. Введение присадки другого состава смещает химический состав ванны из опасной зоны.
Понятие критического сварочного тока
В технологии сварки алюминия важную роль играет критический сварочный ток — значение, при превышении которого нарушается нормальное формирование шва: на поверхности появляются морщины, снижается глубина проплавления. Величина критического тока зависит от многих факторов, часть которых до конца не изучена. К основным относят способ сварки, качество и состав инертного газа, защищающего сварочную ванну, а также толщину свариваемых элементов. Практический вывод простой: режимы для алюминия подбираются не «по аналогии со сталью», а экспериментально на образцах того же сплава и той же толщины, что и в изделии.
Основные способы сварки алюминия
| Способ | Где применяется | Особенности |
|---|---|---|
| Аргонодуговая TIG на переменном токе | Тонкостенные профили, ответственные и видовые швы | Переменный ток обеспечивает катодное разрушение оксидной плёнки. Высокое качество шва, но невысокая производительность |
| Полуавтоматическая MIG в инертном газе | Средние и толстые сечения, серийное производство | Высокая производительность; требует протяжного механизма и подающего канала под мягкую алюминиевую проволоку |
| Контактная точечная и шовная | Листовые конструкции, тонкостенные узлы | Высокая скорость; чувствительна к состоянию поверхности из-за электросопротивления оксида |
| Сварка трением с перемешиванием (FSW) | Протяжённые прямолинейные швы, панели из профиля | Без плавления металла: нет пористости, минимальные деформации |
| Лазерная и гибридная | Автомобильные и транспортные компоненты | Узкая зона термического влияния, высокая скорость; высокие требования к сборке под сварку |
Отдельно отметим: сварка — не единственный способ соединения профильных конструкций. В ряде задач разъёмные и механические соединения оказываются технологичнее — об этом мы писали в материале «Как соединить алюминиевый профиль». Вопросы раскроя разбираются в статье «Чем резать алюминиевый профиль».
Выбор присадочного материала
Для сплавов серии 6xxx применяют два основных типа присадочной проволоки:
- ER4043 (тип АК5, легирование кремнием) — снижает склонность к горячим трещинам, обеспечивает хорошее формирование шва и текучесть ванны. Прочность соединения ниже, чем у магниевых присадок.
- ER5356 (тип АМг5, легирование магнием) — даёт более прочный шов и лучше подходит там, где соединение работает на нагрузку. Если заказчик планирует последующее анодирование изделия у профильного подрядчика, шов, выполненный магниевой проволокой, обычно ближе по цвету к основному металлу.
Диаметр проволоки подбирают под толщину стенки профиля. Требования к конструктивным элементам сварных соединений алюминия, выполняемых дуговой сваркой в инертных газах, установлены ГОСТ 14806-80.
Подготовка кромок и организация процесса
- Обезжиривание. Удаление следов масел, СОЖ и консервационных составов растворителем.
- Механическая зачистка. Снятие оксидной плёнки щёткой из нержавеющей стали или шабером — только непосредственно перед сваркой. Инструмент должен использоваться исключительно для алюминия, чтобы не переносить частицы стали.
- Сушка. Конденсат на холодном металле — прямой источник водородной пористости. Детали, занесённые с мороза, перед сваркой выдерживают до выравнивания температуры.
- Контроль защитного газа. Аргон или смеси аргона с гелием; влажный или разбавленный воздухом газ сводит на нет всю подготовку.
- Фиксация и порядок наложения швов. Кондуктор, прихватки с малым шагом, разбивка длинных швов — базовые меры против коробления.
Сварка трением с перемешиванием (FSW)
Сварка алюминиевых конструкций способами плавления неизбежно сталкивается с пористостью, значительными деформациями и горячими трещинами. Альтернатива — сварка в твёрдой фазе, для которой эти дефекты нехарактерны. Традиционные способы сварки давлением (контактная, взрывом, магнитно-импульсная, трением, ультразвуковая, диффузионная) применяются в основном для узкого круга специальных конструкций и не универсальны.
В начале 1990-х годов Британский институт сварки (TWI) предложил способ, известный как Friction Stir Welding — сварка трением с перемешиванием (СТП). Вращающийся инструмент с заплечиком и пином внедряется в стык и перемещается вдоль него; металл разогревается теплом трения примерно до 0,7–0,9 от температуры плавления, переходит в пластифицированное состояние и перемешивается, не расплавляясь.
Преимущества метода:
- высокие механические свойства соединений при различных видах нагружения;
- возможность соединять сплавы, трудно свариваемые традиционными способами, в том числе разнородные;
- стабильность и повторяемость параметров процесса;
- малая остаточная деформация даже на протяжённых швах;
- упрощённая подготовка свариваемых кромок;
- высокая производительность;
- отсутствие присадочного материала, защитного газа и сварочного дыма.
Шов, полученный СТП, имеет несколько характерных зон: ядро сварки из термопластически деформированного материала, зону термомеханического воздействия и зону термического влияния. Структура ядра — мелкозернистая, иногда более прочная, чем у исходного материала. Прочность на растяжение и усталостная прочность соединения по литературным данным достигает порядка 90 % от характеристик основного металла. Поскольку расплавленной ванны нет, гравитация на процесс не влияет — сварку можно выполнять в любом пространственном положении и в любом направлении перемещения инструмента.
Ограничения тоже есть: метод требует жёсткой фиксации деталей и мощного оборудования, применим преимущественно к прямолинейным и простым криволинейным швам, а в конце шва остаётся отверстие от выхода инструмента. Несмотря на активные исследования во многих странах, в России СТП пока не получила широкого распространения. При этом публикации последних лет показывают, что метод открывает новые возможности для соединения разнородных материалов в производстве изделий специального назначения.
Свариваемость сплавов, из которых мы прессуем профиль
На заводе «ПЕТРОКОН» профиль изготавливается из сплавов EN AW-6060, EN AW-6063, EN AW-6061, EN AW-6082 и АД31 — все они относятся к серии 6xxx (система Al–Mg–Si) и считаются хорошо свариваемыми при соблюдении описанной выше технологии.
- EN AW-6060, EN AW-6063, АД31 — среднепрочные сплавы с хорошей прессуемостью и качеством поверхности. Основа архитектурного и общестроительного профиля, хорошо свариваются.
- EN AW-6061, EN AW-6082 — более прочные конструкционные сплавы. Свариваются, но требуют более внимательного отношения к тепловложению: снижение прочности в зоне термического влияния здесь заметнее.
Важный момент для проектировщика: профиль поставляется в термоупрочнённом состоянии, и в зоне шва эффект упрочнения частично снимается. Расчёт узла ведут с понижающим коэффициентом для околошовной зоны либо выносят швы из наиболее нагруженных сечений.
Подробнее о том, как получают прессованный профиль — от нагрева слитка до термообработки и правки, — рассказано в разделе «Технология производства алюминиевых профилей». Ограничения по сечениям и длинам приведены на странице «Максимальные габариты профиля».
Что учесть при заказе профиля под сварные конструкции
- Геометрия под сварку. Если конструкция сварная, толщину стенок и конфигурацию стыка удобнее заложить ещё на стадии проектирования профиля. Мы изготавливаем профиль по чертежам заказчика.
- Готовые решения. Для типовых задач подойдёт каталог профиля общего назначения, для транспортной отрасли — автомобильный профиль.
- Комбинированные профили. В профилях с терморазрывом между алюминиевыми частями закатана полимерная термовставка из полиамида или полиуретана. Сварка таких изделий в собранном виде недопустима — полимер не выдерживает нагрева, поэтому все сварочные операции выполняются до сборки.
- Отрасль применения. Примеры задач, которые решает прессованный профиль, собраны в разделе «Сферы применения».
Производство алюминиевого профиля на заводе «ПЕТРОКОН»
ООО «ПЕТРОКОН» — завод прессованного алюминиевого профиля в Гатчинском районе Ленинградской области. Производство оснащено двумя горизонтальными гидравлическими прессами усилием 1'100 тн и 2'200 тн, что позволяет выпускать до 8'400 т прессованного профиля и до 2'500 т комбинированного профиля в год. Продукция изготавливается по ГОСТ 22233-2018 и ГОСТ 8617-2018, качество подтверждено системой менеджмента по стандарту ISO 9001:2015 — подробнее в разделе «Политика качества».
Минимальный объём заказа — от 50 кг на прессе 1'100 тн и от 100 кг на прессе 2'200 тн. Чтобы обсудить проект и получить расчёт, свяжитесь с нами по телефонам +7 (81371) 9-18-45, +7 (962) 706-73-78 или через форму в разделе «Контакты».
Часто задаваемые вопросы
Можно ли сваривать прессованный алюминиевый профиль?
Да. Профили из сплавов серии 6xxx (EN AW-6060, 6063, 6061, 6082, АД31) относятся к хорошо свариваемым и соединяются аргонодуговой сваркой TIG и полуавтоматической MIG. Обязательное условие — применение присадочной проволоки: сварка сплавов 6xxx без присадки резко повышает риск горячих трещин.
Почему после сварки алюминиевый профиль теряет прочность?
Профили поставляются термически упрочнёнными (состояния Т5, Т6). В зоне термического влияния нагрев снимает эффект упрочнения, и локальная прочность снижается. Это учитывают при проектировании узла: снижают расчётную прочность в зоне шва либо выносят швы из наиболее нагруженных сечений.
Какую присадочную проволоку выбрать для сплавов 6060 и 6063?
Чаще применяют два типа: ER4043 (тип АК5, с кремнием) — снижает склонность к горячим трещинам и удобнее в работе; ER5356 (тип АМг5, с магнием) — даёт более высокую прочность шва. Выбор зависит от требований к прочности соединения и последующей обработке поверхности.
Что такое сварка трением с перемешиванием и чем она лучше?
Это способ сварки в твёрдой фазе, при котором металл не доводится до плавления, а пластифицируется теплом трения вращающегося инструмента. Метод предложен Британским институтом сварки (TWI) в начале 1990-х годов. Он исключает пористость от водорода и даёт минимальные остаточные деформации, а прочность соединения по литературным данным достигает порядка 90 % от прочности основного металла.
Нужно ли готовить кромки алюминия перед сваркой?
Обязательно. Поверхность обезжиривают, затем механически удаляют оксидную плёнку щёткой из нержавеющей стали непосредственно перед сваркой. Оксидная плёнка восстанавливается практически мгновенно, поэтому между зачисткой и сваркой не должно проходить много времени.